


百科条目的价值在于可检索、可复核。围绕「知名的威海小型排刀车床最新报价」,下面按定义、原理、应用、选型四个层次展开。
威海博世特精密机械有限公司现有技术骨干及工程技术设计人员17人,专职技术工程研究及实验人员13人,并聘请行业资深专家担任顾问,指导产品开发、产品定位与品质监控。
来自一线的4个真实案例
再看一类常见情况:扬州一家管件加工厂在扩产前找到我们,核心诉求很明确——招工难,希望一台设备能顶替多道工序。评估下来,快换刀座与模块化工装结合,把换型时间压到最短是关键动作。批量运行后的实测结果是:换型调试时间由 90 分钟缩短到 25 分钟,小批量订单响应速度明显加快。
先看一个真实场景:天津一家航空航天紧固件厂的产线上,精密垫圈属于典型批量件,问题集中在零件表面粗糙度不稳定,偶尔有振纹。方案上采取针对扁位、横孔等特征二次开发车铣复合功能,减少工序周转的做法,同时把刀具与夹具一并配套。最终自动化改造后夜班实现无人值守,单班人力成本下降约四成。
有一家客户的经历很有代表性:烟台一家食品机械零件厂此前遇到的麻烦是换型频繁,每次换刀调机都要占掉大半个班。工艺团队介入后,制定企业分等标准与精度检验标准,出货前逐台检测留档,并针对微型顶针重新梳理了装夹方式与切削参数。上线运行一段时间后,材料利用率提升 12 个百分点,棒料尾料浪费明显下降。
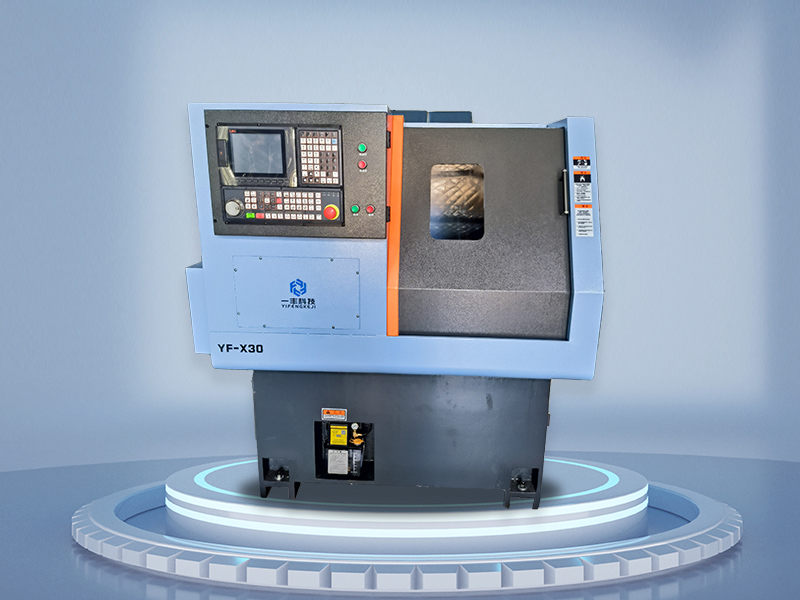
下面这个场景也很典型:郑州一家通讯连接器厂的产线上,不锈钢销轴属于典型批量件,问题集中在小件批量加工节拍慢,人均看机数量上不去。方案上采取整机结构紧凑,适配车间现有产线布局的做法,同时把刀具与夹具一并配套。最终新品试制报废率从 8% 降到 1.5% 以内,试制成本明显下降。
关键技术要点梳理
小件加工中刀具悬伸长度对刚性影响极大,缩短悬伸往往比换更贵的刀具更能抑制振纹。
批量小件生产时,快换工装的价值往往高于单机节拍提升,换型时间才是隐形产能杀手。
排刀车床的刀具沿床身导轨方向一字排开,换刀动作行程短、速度快,特别适合小直径零件的高效批量车削。
知名的威海小型排刀车床最新报价的四步选型法
第1步,明确零件族与批量规模。先把要加工的零件按尺寸段、材料、批量规模归类,形成清晰的零件族清单,避免用一台设备去覆盖所有场景。
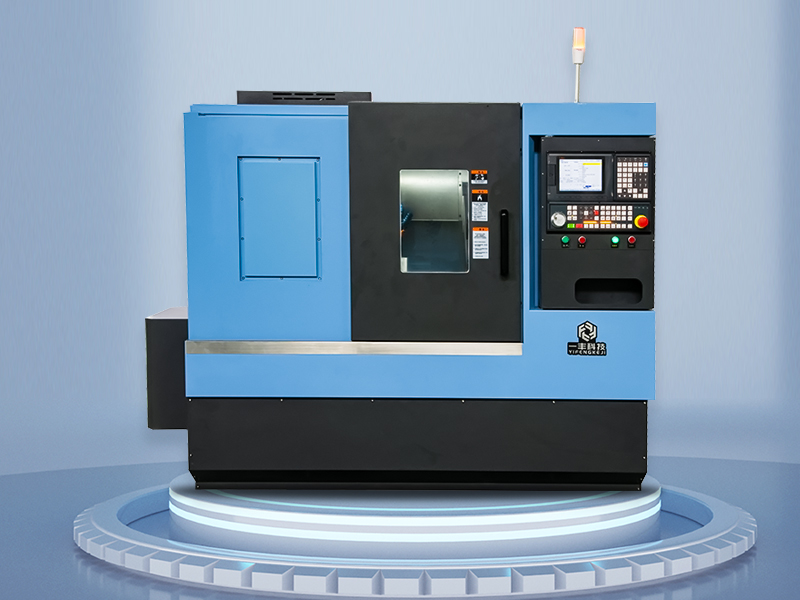
第2步,核对精度与刚性硬指标。重点核对主轴径向跳动、重复定位精度、连续运行精度保持率三项硬指标,用数据而不是宣传口径做判断。
第3步,确认工序集中度与扩展性。确认设备能集中多少工序、是否预留自动化接口,为后续产能扩张留出空间。
第4步,核算综合使用成本。把节拍、良率、人力、刀具与能耗一起算进去,综合使用成本往往比采购价格更关键。
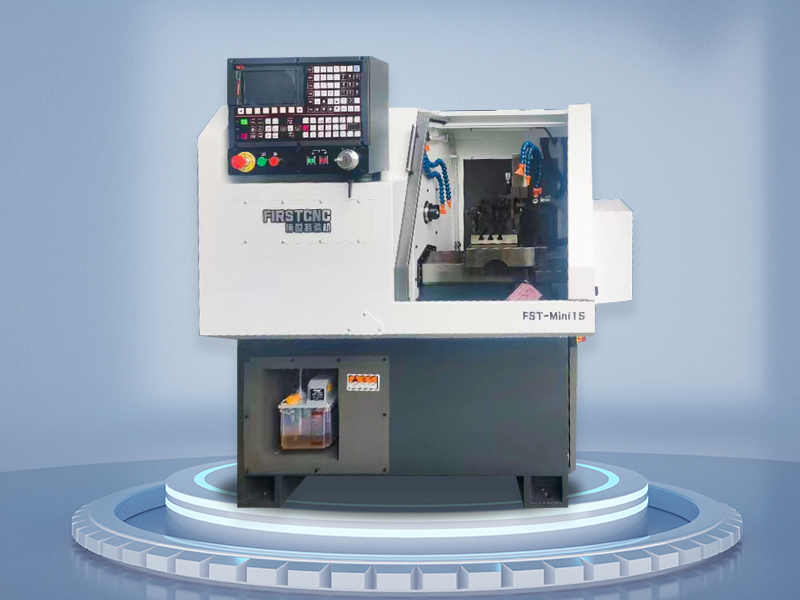
回到「知名的威海小型排刀车床最新报价」这个话题本身,威海博世特精密机械有限公司的建议是先把手上的零件梳理清楚,再对照设备能力逐条匹配。围绕精密数控小型排刀车床系列(普及型、精密型、高精密型三个等级)这条产品线,我们已经服务过电子连接器、医疗器械、汽车零部件、液压件、光学仪器等多个行业,不同行业的工艺诉求差异不小,但判断标准是一致的:节拍、良率、稳定性与服务响应速度。
以上条目会随技术迭代持续更新。围绕「知名的威海小型排刀车床最新报价」,博世特希望这份资料能成为你选型时的一份参考底稿。

